
工業用磁石・エンジニアリングの洞察
磁石のひび割れ防止:NdFeB磁石の組み立て精度を高めるための精密な皿穴加工
穴の形状、ねじの適合性、および適切な締結方法が、大量組立時の欠けやひび割れを軽減するのにどのように役立つか。
産業オートメーションでは、精密治具とハードウェアアセンブリ、 皿頭ネオジム磁石 ネジ止めと磁気固定を組み合わせる。ネジで磁石をベースに固定し、磁気面で相手部品を保持する。
しかし、大量生産の段階では、穴の縁が欠けていたり、ネジを締め付ける際に磁石が割れたりするなどの不具合が発生する場合があります。これらの不具合は不良品の発生、生産の中断、検査や再加工の必要性の増加につながります。
焼結ネオジム鉄ホウ素(NdFeB)は脆い材料です。そのため、確実な設置には、磁性グレードや全体の寸法だけでなく、皿穴の形状、加工精度、ねじの嵌合、取り付けサポートなど、より多くの要素を考慮する必要があります。
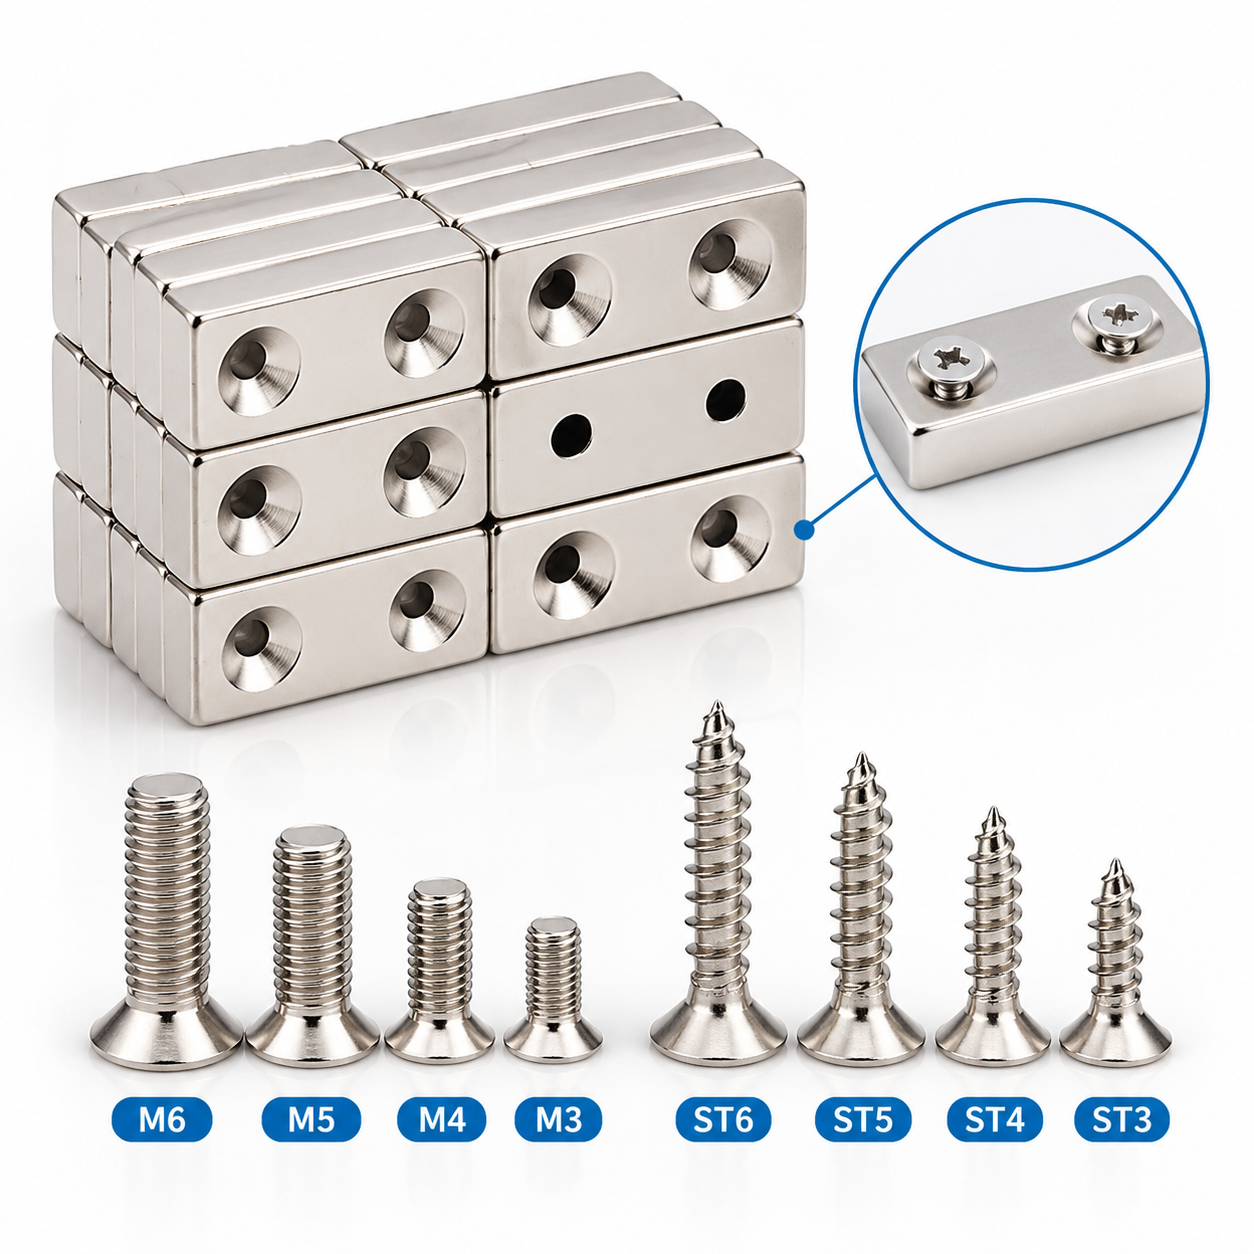
重要な集会の質問
磁石、ネジ、および取り付けベースの組み合わせ全体が、承認された締め付け条件下で安定した接触を提供しますか?
1. 皿頭ネオジム磁石はなぜ割れるのか?
ねじ締め付け時の亀裂は、複数の要因が相互に作用し合うことで発生する可能性があります。単に寸法精度を高めるよりも、破損メカニズムを特定する方がはるかに有益です。
穴周辺の局所的な応力
皿頭ねじの頭部と傾斜した座面との接触により、軸方向および半径方向の荷重成分が発生します。接触が不均一だと、これらの荷重が狭い領域に集中する可能性があります。穴の周囲の材料が不足している場合や、磁石の下の支持が不十分な場合、損傷のリスクがさらに高まります。
機械加工による損傷
加工精度が低いと、切削屑や表面損傷が生じ、それが亀裂発生の起点となる可能性があります。表面が滑らかに見える穴であっても、それ自体で微小亀裂がないとは限りません。検査と試作組立は、用途に応じた要件を満たす必要があります。
ネジと皿穴の不一致
ねじ頭の形状と皿穴の形状に違いがあると、本来の支持領域ではなく、局所的な接触が生じる可能性があります。ねじのサイズだけでは、ねじ頭の角度、直径、高さは決まりません。磁石の図面を承認する前に、ねじの仕様全体を確認する必要があります。
2. 精密皿穴加工で制御すべき事項
精密機械加工の目的は、承認された組立品に必要な形状を作り出すことです。より厳しい公差は、すべての形状に一律に適用するのではなく、嵌合や機能に影響を与える箇所にのみ適用すべきです。
穴の形状と残存材料
重要な特徴としては、貫通穴の直径、皿穴の直径、挟み込み角度、深さ、位置などが挙げられます。皿穴の周囲および下部に残る材料についても考慮する必要があります。
浅い皿穴加工では、ねじ頭が突き出る場合があります。深すぎる皿穴加工では、局所的な断面厚みが減少する可能性があります。移行半径や二次面取りは、ねじの形状と照らし合わせて、ねじの正しい着座を妨げないようにする必要があります。
実際のネジとの互換性
開発段階では、ねじの規格、図面、または実物サンプルを提供してください。実際の取り付け方法を用いて、ヘッドの形状と必要な取り付け位置を確認してください。
ねじ頭が磁石表面と面一になるか、それより下に隠れるかは設計上の要件です。許容される位置は図面に明記し、組み立て時に確認する必要があります。凹部の深さだけでは、締め付け過ぎを防ぐことはできません。
完成した穴とエッジの状態
完成品を検査し、許容できないエッジの欠け、目に見える加工損傷、およびコーティングの欠陥がないか確認してください。必要に応じて、拡大鏡を用いた検査と、事前に合意した欠陥サンプルを使用して、一貫した合格基準を確立してください。
ニッケル・銅・ニッケルめっきは、主に表面保護を目的としています。めっきの厚さや被覆率は最終的な適合性に影響を与える可能性があるため、重要な寸法は完成状態で評価する必要があります。めっきは、下地の磁石の亀裂を補修するものではありません。
3.大量注文における検査の優先順位
以下のチェック項目を使用して、購入仕様と実際の組立条件を照合してください。
| 検査項目 | 確認すべき事項 | アセンブリ関連性 |
|---|---|---|
| 皿穴加工の形状 | 角度、直径、深さ、穴の位置 | ねじ座面と使用可能な断面厚さ |
| 穴とエッジの状態 | 欠け、目に見える損傷、コーティングの完全性 | 使用に影響を与える可能性のある欠陥の特定 |
| ねじ込み式 | ヘッドの形状、座面、設置高さ | 意図した留め具との互換性 |
| 取り付けサポート | 平面度、バリ、支持面積、穴の位置合わせ | 締め付け時の不均一な負荷の低減 |
| パイロットアセンブリ | 締め付け条件、損傷率、保持 | 組み立て工程全体の検証 |
個々の設計ごとに、具体的な許容差、締め付け限界、および合否判定基準を合意し、適切な検証によって裏付ける必要がある。
4. 組立技術者のための実践的なガイドライン
試験を通じて締め付け条件を確立する。
実際の磁石、ネジ、取り付けベース、および組み立て工具を使用してください。磁石を損傷することなく保持要件を満たす締め付け手順を決定してください。アプリケーションテストにおいて、標準的な金属接合トルクの一定割合を代用しないでください。
マグネットを交換する前に、取り付けサポートを確認してください。
バリ、表面の凹凸、支持されていない部分、穴の位置ずれがないか確認してください。磁石が図面どおりに製造されている場合でも、これらの問題を修正する必要がある場合があります。
追加の緩衝機能または荷重制限機能を検証する。
ワッシャー、スリーブ、または柔軟性のある部材は、荷重経路やねじの着座状態を変化させる可能性があります。これらを万能な解決策として扱うのではなく、採用前に適合性、安定性、およびアセンブリへの影響を評価する必要があります。
承認済みの部品とプロセス設定を適切に管理してください。
承認済みの図面改訂版、参照サンプル、ねじの仕様、および工具設定を保管してください。生産を再開する前に、ねじ、コーティング、穴の形状、または取り付けベースへの変更点を確認してください。
損傷が発生した場所を記録してください。
製造記録において、入荷時の損傷、取り扱い時の切削屑、締め付けに関連する破損をそれぞれ分けて記録する。発見事項をバッチ、作業ステーション、組立条件と関連付け、是正措置が実際の発生源を的確に特定できるようにする。
より良い組み立ては、適合したシステムから始まる
精密な皿穴加工は、確実な取り付けの基盤となります。その価値は、完成したマグネットがネジ、取り付けベース、締め付け工程にどれだけ適合するかによって決まります。
大量注文の場合は、生産開始前に重要な形状について合意し、実際の組立を検証してください。歩留まりの改善を主張する場合は、比較可能なバッチデータによって裏付けられる必要があります。